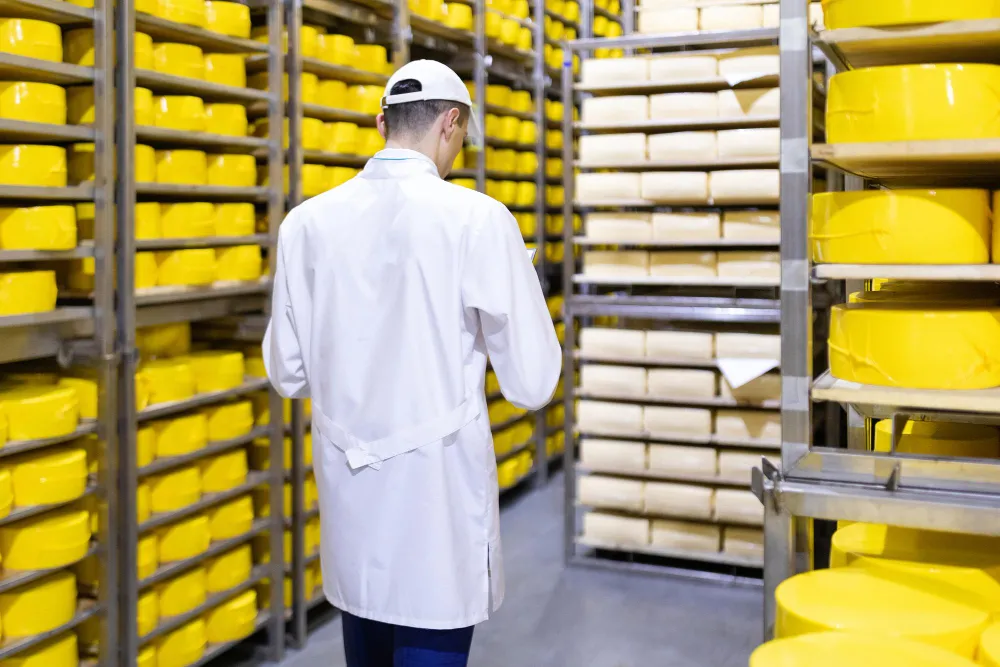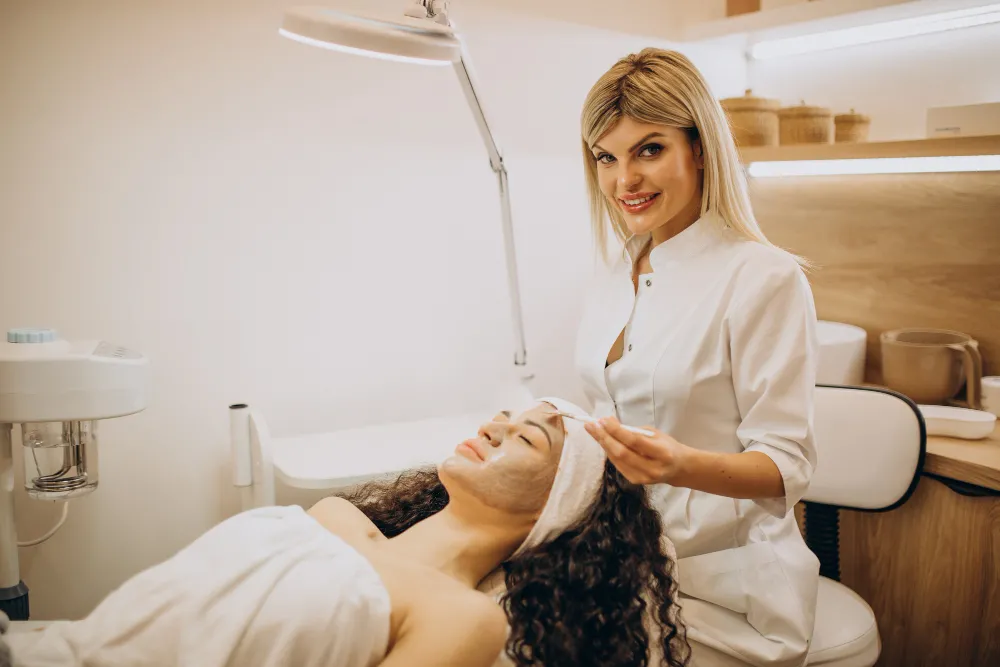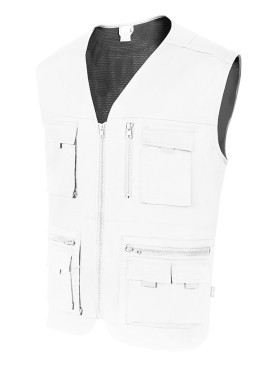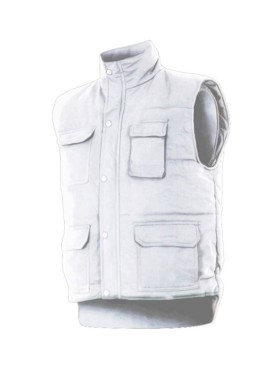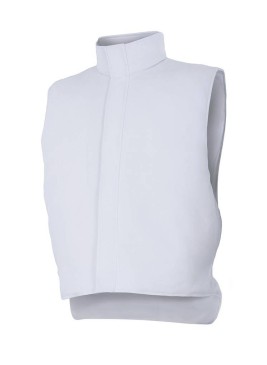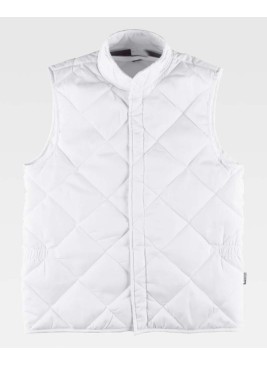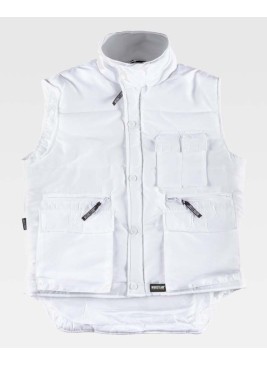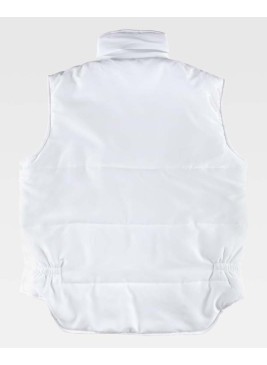
El uso del color blanco en el sector de la industria alimentaria no es solo una elección estética, sino una estrategia fundamental en términos de higiene y seguridad alimentaria. El color blanco se ha convertido en un estándar en este ámbito por varias razones clave.
La pureza y limpieza asociadas al color blanco son esenciales en un entorno donde la seguridad alimentaria es prioritaria. Los equipos y las superficies blancas permiten una detección rápida de la suciedad y las impurezas, facilitando así un mantenimiento riguroso y una higiene óptima. Además, el color blanco resalta cualquier contaminación potencial, lo que garantiza una intervención inmediata y la prevención de problemas mayores.
En términos de psicología del consumidor, el blanco transmite confianza y calidad en el ámbito alimentario. Los consumidores asocian este color con la pulcritud y la frescura de los alimentos, lo que influye positivamente en la percepción de la marca y en la decisión de compra.
Desde el punto de vista de la seguridad alimentaria, el color blanco es esencial para detectar posibles residuos o partículas extrañas en los productos procesados. Esto es especialmente relevante en la inspección visual de alimentos antes de su empaquetado y distribución.
La elección del color blanco también puede estar influenciada por las regulaciones y normativas en la industria alimentaria. Organismos como la FDA exigen que los equipos y superficies en contacto con los alimentos sean de colores claros para asegurar la visibilidad y prevenir la contaminación.
En resumen, el color blanco en la industria alimentaria es una elección pragmática y estratégica que refleja la importancia de la higiene, la seguridad y la confianza en la producción y manipulación de alimentos. Su asociación con la limpieza y la pureza, combinada con su cumplimiento normativo, hace del blanco un elemento esencial en la paleta de colores de este sector vital.